裝配式鋼構(gòu)高層安裝的焊接工藝
1、在裝配式鋼構(gòu)高層安裝前,需要對主要焊接接頭的焊縫進(jìn)行焊接工藝試驗,制定所用鋼材的焊接材料、工藝參數(shù)與技術(shù)措施。在施工期間出現(xiàn)負(fù)溫度的地區(qū),還需要進(jìn)行當(dāng)?shù)刎?fù)溫度下的焊接工藝試驗。
2、低碳鋼與低合金鋼厚鋼板,可以選用與母材同一強度等級的焊條與焊絲,并且還需要考慮鋼材的焊接性能、焊接結(jié)構(gòu)形狀、受力狀況與設(shè)備狀況等條件。焊接用的引弧板材質(zhì),需要與母材的材質(zhì)相一致,或者需要通過試驗選用。
3、在焊接開始前,需要將焊縫處的水分、臟物、鐵銹、油污、涂料等清楚干凈,墊板需要靠緊、無間隙。
4、零件采用定位點焊時,其長度與數(shù)量需要經(jīng)過計算確定。
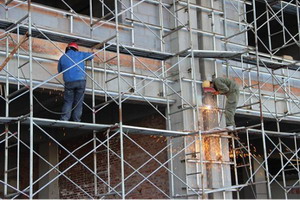
(焊接工藝)
5、柱與柱接頭焊接,需要由兩名焊工以相同的速度在相對稱位置同時施焊。
6、加引弧板焊接柱與柱接頭時,柱兩對邊的焊縫首次焊接的層數(shù)不能超過四層。焊完第一個四層,切去引弧板與清理焊縫表面后,再轉(zhuǎn)90°焊另兩個相對邊的焊縫。這時可焊完八層,再換至另兩個相對邊,如此循環(huán)直至焊滿整個柱接頭的焊縫為止。
7、不加引弧板焊接柱與柱接頭時,需要由兩名焊工在相對稱位置以逆時針方向在距柱角50mm處起焊。焊完一層后,以后各層都需要在離前一層起焊點30~50m處起焊。每焊一遍都需要認(rèn)真檢查清渣,當(dāng)焊到柱角處時需要稍放慢焊條移動速度,使柱角焊成方角,并且焊縫飽滿。最后一遍蓋面焊縫可以采用直徑較小的焊條與較小的電流進(jìn)行焊接。
8、梁和柱接頭的焊接,需要設(shè)長度大于3倍焊縫厚度的引弧板。引弧板的厚度、坡口角度需要與焊縫厚度相適應(yīng),焊完后割去引弧板時需要留5~10mm。
9、梁和柱接頭的焊縫,可以先焊梁的下翼緣板,再焊上翼緣板。先焊梁的一端,待其焊縫冷卻至常溫后,再焊另一端,不要對一根梁的兩端同時施焊。
10、柱與柱、梁與柱接頭焊接試驗完畢后,需要將焊接工藝全過程記錄下來,測量出焊逢的收縮值,反饋到裝配式鋼構(gòu)制作廠,作為柱和梁加工時增加長度的依據(jù)。
11、進(jìn)行手工電弧焊時當(dāng)風(fēng)速大于5m/s,進(jìn)行氣體保護(hù)時當(dāng)風(fēng)速大于3m/s,都需要采取防風(fēng)措施才可以進(jìn)行施焊。
12、焊接工作完成后,焊工需要在焊縫附近打上代號鋼印。焊工自檢與質(zhì)量檢查員所作的焊縫外觀檢查以及超聲波檢查,都需要有書面記錄。
13、經(jīng)檢查不合格的焊縫需要按照要求進(jìn)行返修,并且需要按照同樣的焊接工藝進(jìn)行補焊,再用同樣的方法進(jìn)行質(zhì)量檢查。同一部位的一條焊縫,修理次數(shù)不能超過兩次,否則要更換母材,或由責(zé)任工程師與設(shè)計和專業(yè)質(zhì)量檢驗部門協(xié)商處理。
14、發(fā)現(xiàn)焊接引起的母材裂紋或?qū)訝钏毫褧r,需要更新母材,經(jīng)設(shè)計與質(zhì)量檢查部門同意,也可以進(jìn)行局部處理。
15、栓釘焊接開始前,需要對采用的焊接工藝參數(shù)進(jìn)行測定,編出焊接工藝,并且在施工中認(rèn)真執(zhí)行。
行業(yè)動態(tài)
- 鋼構(gòu)高層的焊接工藝要求
- 鋼構(gòu)高層的焊接工藝特點
- 鋼構(gòu)高層焊接工藝的一般
- 分析裝配式鋼構(gòu)高層的樓
- 分析裝配式鋼構(gòu)高層的材
- 對裝配式鋼構(gòu)高層的施工
- 裝配式鋼構(gòu)高層施工技術(shù)
- 裝配式鋼構(gòu)高層抗震設(shè)計
- 裝配式鋼構(gòu)高層的鋼柱校
- 裝配式鋼構(gòu)高層的四大防
公司動態(tài)
確定鋼構(gòu)高層基礎(chǔ)埋深的
-
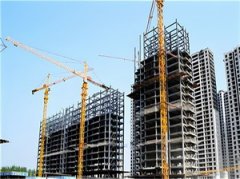
- 鋼構(gòu)高層的穩(wěn)定性,始于其基礎(chǔ)深度的科學(xué)確定
探秘鋼構(gòu)高層的P-△效應(yīng)
鋼構(gòu)高層的安全控制要點
工程的質(zhì)量是鋼構(gòu)公司品
鋼構(gòu)高層的施工構(gòu)造要求
行業(yè)動態(tài)
- H型鋼的主要特征
- 如何給鋼構(gòu)廠房進(jìn)行采光
- 鋼構(gòu)工程梁和柱的剛接以
- 鋼構(gòu)工程引弧板、引出板
- 鋼構(gòu)住宅的柱間支撐系統(tǒng)
- 搭建鋼構(gòu)廠房閣樓都有哪
- 鋼構(gòu)廠房的柱間垂直支撐
- 鋼構(gòu)廠房樓承板施工方法
- 鋼構(gòu)廠房地基下沉的處理
- 鋼構(gòu)廠房的抗震縫和沉降
 鋼構(gòu)廠房